
Высокобарьерная композитная упаковочная пленка/пакет для варки и стерилизации
Когда слышишь про высокобарьерную композитную упаковочную пленку, сразу представляется что-то вроде космических технологий — но на деле это часто упирается в банальное пенообразование при варке. Мы в ООО «Цзянсу Барьер Упаковочные Материалы» с 2010 года через это прошли: сначала думали, что барьерные свойства решают всё, а оказалось, что адгезия слоев после автоклава важнее.
Мифы о термостойкости и реальные параметры
До сих пор встречаю клиентов, которые уверены, что достаточно увеличить толщину полиамидного слоя — и пленка выдержит любую стерилизацию. На самом деле, при 121°C даже PA6/EVOH конструкции начинают ?плыть?, если не соблюдена предварительная ориентация пленки. Однажды пришлось перерабатывать 3 тонны готовой продукции из-за миграции пластификаторов в мясных полуфабрикатах — винили состав сырья, а проблема была в температурных мостах при ламинации.
Сейчас на нашем производстве в Цзянсу (те самые 8800 м2 цехов) для пакетов для стерилизации используем каскадные экструдеры с системой вакуумной дегазации — не самое дешевое решение, но именно оно позволяет избежать пузырей в критических зонах швов. Кстати, прочность на разрыв после автоклава иногда падает на 12-15%, хотя до обработки показатели идеальны. Это многие не учитывают при тестировании.
Особенно сложно с пастеризацией морепродуктов — там и pH агрессивный, и температурные скачки резкие. Для таких случаев мы добавили в конструкцию пленки дополнительный связующий слой из модифицированного сополимера, хотя изначально считали это избыточным. Но после двух случаев расслоения пакетов с кальмарами пришлось пересмотреть подход.
Лабораторные тесты и провалы в полевых условиях
На стендах всё выглядит убедительно: протоколы испытаний, графики паропроницаемости... Но когда тот же материал попадает на линию фасовки жидких продуктов, начинаются чудеса. Например, для бульонных концентратов мы долго не могли подобрать комбинацию слоев — то термоусадка неравномерная, то в углах пакета появляются микротрещины после охлаждения.
Запомнился случай с производителем готовых обедов, который жаловался на мутность пленки после варки. Оказалось, проблема не в материале, а в том, что их оборудование давало локальный перегрев до 135°C в зоне запайки. Пришлось разрабатывать для них индивидуальный микс полимеров с повышенной термостабильностью — стандартные решения не работали.
Сейчас мы всегда тестируем композитную упаковочную пленку в реальных циклах: 3-5 минут при 100°C для пастеризации, затем резкое охлаждение, и так 10-15 циклов. Только после этого можно говорить о стабильности барьерных свойств. Многие конкуренты экономят на многократных тестах — отсюда и жалобы на миграцию запахов.
Экономика производства: где можно сэкономить, а где нет
Когда в 2015 году мы запускали линию для медицинской стерилизационной упаковки, пытались уменьшить толщину алюминиевого напыления — казалось, 30 нм вместо 40 нм даст существенную экономию. Но на практике кислородный барьер падал настолько критично, что пришлось вернуться к исходным параметрам. Теперь это обязательный пункт в техзаданиях для новых заказчиков.
Интересно, что для варёных колбас иногда выгоднее использовать металлизированные пленки вместо фольги — они легче паяются на высокоскоростных линиях. Но здесь есть нюанс: если содержание жира в продукте выше 25%, требуется дополнительный защитный слой, иначе через 2-3 месяца хранения появляется окисленный привкус.
На сайте baripack.ru мы как-то разместили сравнительную таблицу по разным типам барьерных пленок — так получили шквал вопросов про возможность замены EVOH на более дешевые аналоги. Пришлось объяснять, что для варки и стерилизации это неприемлемо: даже при одинаковых исходных показателях паропроницаемости, после термической обработки разница достигает 40-50%.
Технические мелочи, которые решают всё
Ширина сварочных кромок — кажется, элементарный параметр, но именно из-за него мы однажды потеряли крупный контракт. Для пакетов под вакуумную упаковку с последующей пастеризацией требуется минимум 8 мм, иначе в углах появляются микроскопические разрывы. Заказчик сначала требовал уменьшить до 5 мм ?как у конкурентов? — в итоге вернулся, когда у того самого конкурента начались массовые браковки.
Сейчас при отгрузке всегда указываем рекомендуемые параметры запайки для каждого типа пленки — это сэкономило нам десятки часов на разбирательствах. Особенно важно это для автоматических линий, где оператор не видит момента запайки.
Кстати, про автоматизацию: для высокобарьерной упаковки критично наличие датчиков контроля температуры в реальном времени. Старые советские автоклавы часто дают перепады до 10-15°C, что для многослойных пленок смерти подобно. Как-то пришлось адаптировать целую партию под оборудование 1980-х годов — добавляли армирующий слой, хотя для современных линий это уже не нужно.
Перспективы и тупиковые ветви развития
Сейчас все увлеклись биоразлагаемыми материалами, но для термостойкой упаковки это пока тупик. Пробовали PLA-композиты — при температурах выше 90°C прочность падает в разы. Хотя для пастеризации соков возможно применение, но только если цикл не превышает 15-20 минут.
Более реалистичным направлением считаем гибридные структуры с нанокомпозитами — в испытаниях показали увеличение термостойкости на 17-20% без существенного удорожания. Но здесь возникает другая проблема: такие пленки сложнее в переработке, а требования к экологичности ужесточаются с каждым годом.
Если говорить о ближайших планах ООО Цзянсу Байжуйэр, то мы как раз тестируем новую линию coэкструзии для медицинской упаковки — там совсем другие допуски по чистоте сырья. Для пищевых пакетов для варки пока оставляем проверенные решения, но уже вижу, что скоро придется пересматривать и их — рынок требует всё более тонких и прочных материалов.
Соответствующая продукция
Соответствующая продукция
Самые продаваемые продукты
Самые продаваемые продукты-
 Молочная пленка, имитирующая бумагу
-
 Высокобарьерная металлизированная ОПП пленка
-
 Бумага для сохранения свежести фруктов и овощей
-
 Высокобарьерная покрытая пленка БОПЭТ
-
 Высокобарьерная композитная упаковочная пленка/пакет для варки и стерилизации
-
 Селективно-газопроницаемая мембрана
-
 Высокобарьерная пленка APE с оксидно-алюминиевым покрытием
-
 Высокопроизводительная полиэтиленовая пленка MDOPE
-
 Высокобарьерная композитная упаковочная пленка/пакет для варки и стерилизации из соэкструзионного полиамида
-
 Прозрачная молочная пленка
-
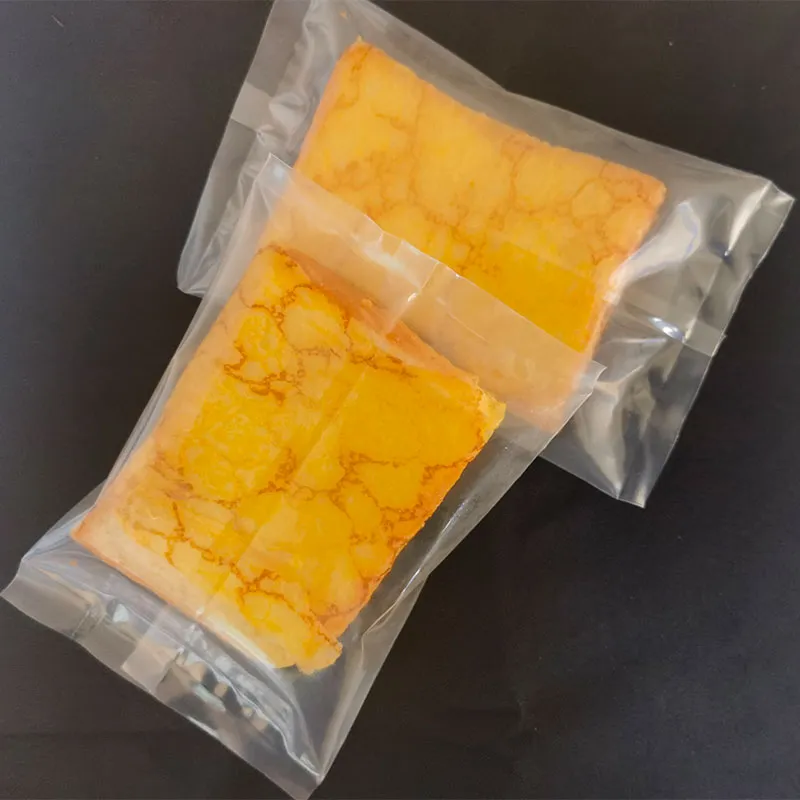 Пленка ПЭ с покрытием, обладающим высокими барьерными свойствами против кислорода и ароматов
-
 Термостойкая полиэтиленовая пленка
Связанный поиск
Связанный поиск- Пакеты в рулоне пищевые поставщик
- Пакеты пищевые маленькие производитель
- Высоконепрозрачная металлизированная пэт пленка производитель
- рукав для упаковки хлеба
- пленка для упаковки сыров
- Пленка/пакеты для сохранения свежести фруктов и овощей производители
- Пакеты пищевые в рулоне производитель
- Пакет пищевой плотный производитель
- Упаковка для плавленного сыра поставщик
- Упаковка для молока производители


